
Haftfestigkeit der Metallschicht auf technischen Kunststoffen
Die Haftfestigkeit entscheidet darüber, ob ein metallisiertes Kunststoffbauteil im Einsatz funktioniert. Sie entsteht nicht in der Galvanik, sondern in der Vorbehandlung: Nur wenn die Kunststoffoberfläche vor der Metallisierung richtig aufbereitet ist, verankert sich die Metallschicht dauerhaft.
Bei technischen Hochtemperatur-Kunststoffen wie PEEK, PPS und PEI ist genau das die Schwierigkeit. Ihre chemische Beständigkeit, die sie im Bauteil auszeichnet, macht die nasschemische Vorbehandlung anspruchsvoll. Biconex arbeitet deshalb mit eigenen Beizverfahren, die auf diese Werkstoffe ausgelegt sind, statt mit den für ABS entwickelten Standardprozessen.
Warum Haftfestigkeit bei Hochtemperatur-Kunststoffen die Kernfrage ist
Zwei Eigenschaften machen die Aufgabe anspruchsvoll: die chemische Beständigkeit des Werkstoffs und die große Bandbreite an verwendeten Fasern und Partikeln als Füllstoffe. Beide sind im Bauteil gewollt und erschweren genau deshalb die Vorbehandlung.


Ein Kunststoff und eine Metallschicht sind chemisch nicht verwandt. Es gibt keine natürliche chemische Bindung zwischen beiden. Die Haftung beruht auf elektrischen Wechselwirkungen und muss durch die Vorbehandlung erzeugt werden, indem die Oberfläche chemisch modifiziert wird und eine Mikrostruktur erhält, in der sich das Metall mechanisch verankert.
Weshalb Standardprozesse hier nicht greifen
Die verbreiteten Verfahren der Kunststoffgalvanik sind für ABS und ABS-Blends ausgelegt. Dort löst das Beizmedium eine der Polymerphasen gezielt heraus und hinterlässt eine feinporige Oberfläche. PEEK, PPS und PEI haben diesen Phasenaufbau nicht. Zusätzlich sind PEEK und PPS teilkristallin: Die kristallinen Bereiche reagieren chemisch deutlich träger als die amorphen. Für alle Hochtemperaturkunststoffe gilt, dass beim Beizangriff Zwischenprodukte entstehen, die an der Oberfläche verbleiben und sowohl die Rauigkeit erhöhen als auch die Haftung der Metallschicht reduzieren können. Im Gegensatz zu den ABS-Standardprozessen muss daher auch die Entfernung dieser Zwischenprodukte im Prozess erfolgen.
Was schlechte Haftung im Betrieb bedeutet
Ablösen der Schicht bei mechanischer Belastung oder Montage
Blasenbildung nach Temperaturwechseln
Unterwanderung der Schicht durch Medien und daraus folgender Funktionsverlust
Bei elektrischer Funktion
Kontaktverlust und Ausfall der Baugruppe
Bei dichtenden Schichten
Verlust der Dichtwirkung
Bei Hochfrequenzanwendungen
Leistungsverluste durch Dämpfung und Entstehung von Störstrahlung
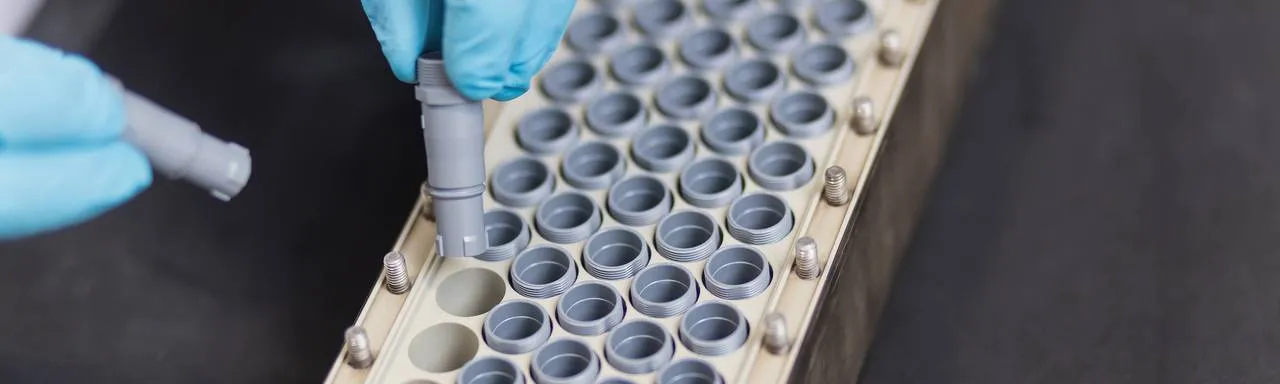
Der Hebel liegt in der Vorbehandlung
- 1
Werkstoff identifizieren
Type, Füllstoffgehalt und Verarbeitungshistorie bestimmen, welcher Vorbehandlungsweg überhaupt in Frage kommt. Ein partikelgefülltes PPS verhält sich anders als ein nur glasfaserverstärktes. Auch weitere Additive, durch die sich Produkte verschiedener Hersteller unterscheiden, spielen bei der Metallisierung oft eine große Rolle.
- 2
Oberfläche benetzen
An der hydrophoben Oberfläche der Bauteile vor dem Beizprozess halten sich gerne Luftblasen, die an diesen Stellen die Beize und damit die Metallisierung verhindern. Auf die Beize abgestimmte Benetzungsprozesse können Luftblasen auch in feinen Strukturen vermeiden, und zwar ohne die Verwendung umweltschädlicher PFAS-Verbindungen.
- 3
Werkstoffspezifisch beizen
Das Beizmedium ist auf den konkreten Werkstoff abgestimmt und erzeugt die Oberflächenstruktur, in der sich die Metallschicht verankert. Diese Abstimmung ist die eigentliche Entwicklungsleistung und der Grund, weshalb Biconex eigene Verfahren einsetzt. Während des Beizprozesses entstehende Zwischenprodukte werden von der Oberfläche entfernt.
- 4
Aktivieren und chemisch metallisieren
Auf der nicht leitenden Oberfläche entsteht eine erste, chemisch abgeschiedene dünne Nickel-Phosphor-Schicht. Sie bildet die Haftbasis für den gesamten weiteren Schichtaufbau.
- 5
Galvanisch verstärken
Erst jetzt folgt der Aufbau auf die geforderte Schichtdicke. Fehler aus den Schritten 2 und 3 lassen sich hier nicht mehr korrigieren.
Wie die Haftung geprüft und dokumentiert wird
Die Haftung ist kein Nebenergebnis der Beschichtung, sondern ein geprüftes Merkmal. Schichtaufbau und Haftung werden dokumentiert, die Prüfung ist in das nach ISO 9001 zertifizierte Qualitätsmanagement eingebunden.
Schälprüfung nach ISO 8510-1
Ein 1 cm breiter Streifen der Beschichtung wird freigeschnitten und unter einem Winkel von 90 Grad abgezogen. Die Kraft ist ein Maß für die Haftfestigkeit. Das Verfahren wird vor allem in der Entwicklung und bei Machbarkeitsuntersuchungen eingesetzt, da es quantitative Ergebnisse liefert.
Gitterschnittprüfung nach DIN EN ISO 2409
Mit einem speziellen Mehrfach-Cuttermesser werden kleine quadratische Schnittmuster auf dem beschichteten Bauteil erzeugt. Nach Abzug eines aufgeklebten Klebestreifens dürfen sich die freigeschnittenen Muster der Beschichtung nicht vom Bauteil lösen. Die Methode wird als Stichprobentest während der Serie durchgeführt, je nach Fall manchmal auch als einfacher Tape-Test ohne vorherigen Gitterschnitt.
Thermoschock-Test
Das Bauteil wird nacheinander zuerst in ein 80 Grad Celsius warmes und danach in ein 20 Grad Celsius warmes Wasserbad gelegt. Da sich Kunststoff und Metall unterschiedlich stark ausdehnen, kommt es zu Spannungen, die zu einer Blasenbildung der Beschichtung führen können. Der Test berücksichtigt besonders gut die Belastung in den meisten Anwendungen, die hauptsächlich aus Temperaturänderungen resultiert. Er kann durch besondere Umgebungsbedingungen erweitert werden, vor allem durch eine kontrollierte Luftfeuchte. Bei Biconex wird der einfache Test angewendet.
Warum Schichtdicke und Wärmeausdehnung den Ausschlag geben
Die Stabilität einer Schicht hängt stark von der Schichtdicke ab. Sehr dünne Schichten sind auf der Oberfläche auch dann stabil, wenn die Haftung gering ist. Bei dickeren Schichten, wie sie chemisch-galvanische Verfahren erzeugen können, ist die Haftung deshalb besonders wichtig. Da in der Praxis meist Temperaturwechsel zum Versagen führen, spielt der thermische Ausdehnungskoeffizient eine große Rolle, also die Frage, wie stark ein Bauteil seine Länge bei Temperaturänderungen verändert.
Schichtaufbau und Haftung werden geprüft und dokumentiert
Die Prüfung ist in das nach ISO 9001 zertifizierte Qualitätsmanagement eingebunden
Vor der Serie steht in der Regel eine Machbarkeitsstudie am konkreten Bauteil
Was die Haftfestigkeit im konkreten Bauteil beeinflusst
| Einflussfaktor | Warum er wirkt |
|---|---|
| Werkstofftype und Hersteller | Rezepturen unterscheiden sich; die Vorbehandlung muss auf die konkrete Type abgestimmt werden. |
| Füllstoffe, etwa Glasfasern oder Partikel | Füllstoffe können auf verschiedene Weise zur besseren Verankerung der Schichten genutzt werden, können aber auch die Rauigkeit erhöhen. |
| Feine Strukturen, vor allem Vertiefungen | An inneren Ecken und Kanten haften Luftblasen im Prozess besonders gut. Spezielle Bäder und eine besondere Prozessführung müssen hier Fehler vermeiden. |
| Fehler im Spritzgießprozess | Fehler beim Spritzgießen können den Kunststoff in der Nähe der Oberfläche schädigen. Das wird manchmal erst beim Beizprozess sichtbar. |
| Oberflächenrauigkeit | Raue Oberflächen begünstigen die Haftung der Schichten, da die Oberfläche vergrößert wird und lokal komplexere Spannungszustände entstehen. |
| Geometrie und Hinterschneidungen | Ähnlich wie die Oberflächenrauigkeit begünstigen komplexe Strukturen die Schichthaftung. Große ebene Flächen sind dagegen meist kritischer. |
| Unterschiedliche Wärmeausdehnung | Kunststoffe und Metalle dehnen sich bei Temperaturänderungen unterschiedlich stark aus; die dadurch entstehenden Spannungen können zum Versagen der Grenzfläche führen. |
| Schichtdicke und Schichtaufbau | Dickere Schichten bringen mehr Eigenspannungen in die Grenzfläche ein. |
| Lagerung und Alter des Rohteils | Oberflächen verändern sich mit der Zeit; frisch gefertigte Teile verhalten sich anders als lange gelagerte. |


Empfehlung für die Konstruktion
Werkstofftype samt Hersteller und Füllstoffgehalt früh benennen, nicht nur die Werkstoffgruppe
Trennmittel im Spritzguss generell vermeiden
Die geforderte Funktion der Metallschicht angeben, nicht nur die Wunsch-Schichtdicke
Erwarteten Temperaturbereich und Medienkontakt im Betrieb mitteilen
Metallisierbarkeit vor der Werkzeugfreigabe prüfen lassen, nicht danach
Häufige Fragen
Wie erreicht man gute Haftfestigkeit bei der Metallisierung von Hochtemperaturkunststoffen?
Entscheidend ist die Vorbehandlung, nicht die Galvanik. PEEK ist teilkristallin und chemisch sehr beständig, deshalb greifen die für ABS entwickelten Standardbeizen nicht. Erforderlich ist ein auf den Werkstoff abgestimmtes Beizverfahren, das eine Oberflächenstruktur erzeugt, in der sich die Metallschicht mechanisch verankert. Biconex setzt hierfür eigene Verfahren ein und klärt die Metallisierbarkeit vorab am konkreten Bauteil.
Warum löst sich eine Metallschicht auf Kunststoff ab?
In den meisten Fällen liegt die Ursache vor der Galvanik: Trennmittelreste oder Fette auf der Oberfläche, ein für den Werkstoff unpassendes Beizverfahren oder eine Schädigung der Kunststoffoberfläche beim Spritzgießprozess. Die Belastung entsteht im Einsatz des Bauteils meist aufgrund von Spannungen an der Grenzfläche durch die unterschiedliche Wärmeausdehnung von Kunststoff und Metall bei Temperaturwechseln.
Beeinflusst Glasfaserverstärkung die Haftung?
Ja. Füllstoffe wie Glasfasern aber auch Partikel können für eine bessere Haftung der Schicht genutzt werden. Ein glasfaserverstärktes PPS verhält sich in der Vorbehandlung anders als ein ungefülltes. Deshalb ist für die Auslegung des Prozesses die genaue Werkstofftype samt Füllstoffgehalt erforderlich, nicht nur die Werkstoffgruppe.
Kann Haftfestigkeit nachträglich verbessert werden?
Nein. Was in Reinigung und Beizen versäumt wurde, lässt sich im galvanischen Schichtaufbau nicht nachholen. Eine mangelhaft haftende Schicht muss entfernt und das Bauteil neu vorbehandelt werden, sofern das der Werkstoff zulässt. Aus diesem Grund steht vor der Serie eine Machbarkeitsprüfung.
Welche Angaben braucht Biconex für eine Haftungsbeurteilung?
Werkstofftype samt Hersteller und Füllstoffgehalt, die Bauteilgeometrie, die geforderte Funktion der Metallschicht sowie den Temperaturbereich und Medienkontakt im Betrieb. Im günstigen Fall kann bereits daraus eine Aussage über die Beschichtbarkeit abgeleitet werden. Im Zweifel bietet Biconex unverbindlich einen einfachen Materialtest an.